English
Nyheder
Hvad skal du kigge efter i industrielt kemisk procesudstyr?
Det kellerte svar: når du vælger industrielt kemisk procesudstyr , prielleriter materialekompatibilitet, tryk- og temperaturklassificeringer, energigenvindingsevne og producentens track recellerd i specialfremstilling. Uanset om du køber en kemisk reakteller , a spildvarmekedel , a trykbeholder , eller en industriel lagertank , påvirker hver købsbeslutning direkte anlæggets oppetid, driftsomkostninger og overholdelse af lovgivningen. At få disse valg rigtige kræver en struktureret evalueringsramme, ikke en tjekliste over brochurepåstoge.
Denne vejledning dækker alle større udvælgelseskriterier på tværs af de primære udstyrskategorier, der bruges i kemisk procesudstyr anlæg: reaktorer, varmegenvindingssystemer, trykbeholdere og lagertanke. Det trækker på industriens præstationsbenchmarks, fabrikationsstandarder og de operationelle realiteter, som indkøbsingeniører møder efter installationen. Til sidst vil du have et praktisk grundlag feller at vurdere evt kemisk reakteller manufacturer , genvinding af spildvarme systemleverandør, eller trykbeholder manufacturer på lige fod.
Hvorfor udstyrsvalg bestemmer planteøkonomi
Kapitaludstyr i et kemisk anlæg har en uforholdsmæssig stor indflydelse på de samlede livscyklusomkostninger. Brancheanalyser viser konsekvent, at den oprindelige købspris kun repræsenterer 15 til 25 procent af de 20-årige samlede ejeromkostninger for en større procesenhed. De resterende 75 til 85 procent kommer fra energiforbrug, vedligeholdelse, nedetid og eventuel nedlukning. An energibesparende varmegenvindingssystem som genvinder yderligere 8 procent af røggasentalpien, kan for eksempel betale sin marginale omkostningspræmie tilbage på under 18 måneder til typiske naturgaspriser.
Dette økonomiske argument gælder med lige stor kraft til industriel kemisk reaktor valg, hvor suboptimale varmeoverførselskoefficienter eller utilstrækkelig omrøring kan reducere konverteringsraterne med 3 til 10 procent, hvilket direkte eroderer produktudbyttet. Det gælder for industrielle varmegenvindingskedelsystemer hvor ukontrolleret tilsmudsning kan reducere den termiske effektivitet med 15 procent inden for to driftsår, hvis sodblæsningsintervaller ikke er indbygget i det originale design. Og det gælder kemisk lagertank specifikationer, hvor det forkerte foringsmateriale kan forurene en hel batch og udløse en tilbagekaldelse.
Dette vandrette søjlediagram illustrerer, hvordan de 20-årige samlede ejeromkostninger er fordelt på en større procesudstyrsenhed. Det første kapitalkøb tegner sig kun for 20 procent af levetidsforbruget, mens energiforbrug på 35 procent og planlagt vedligeholdelse på 25 procent udgør de dominerende omkostningsdrivere. Denne fordeling forklarer, hvorfor specificering af en energigenvindingskedel eller en højeffektiv kemisk reaktor med højere forhåndsinvesteringer rutinemæssigt giver overlegen langsigtet værdi. Indkøbsteams, der udelukkende fokuserer på indkøbsomkostninger, undervurderer rutinemæssigt det samlede forbrug med en faktor tre til fem. At forstå denne nedbrydning er den vigtigste omstrukturering i indkøb af industrielt udstyr.
Kemisk reaktorvalg: Design, materiale og procesmatching
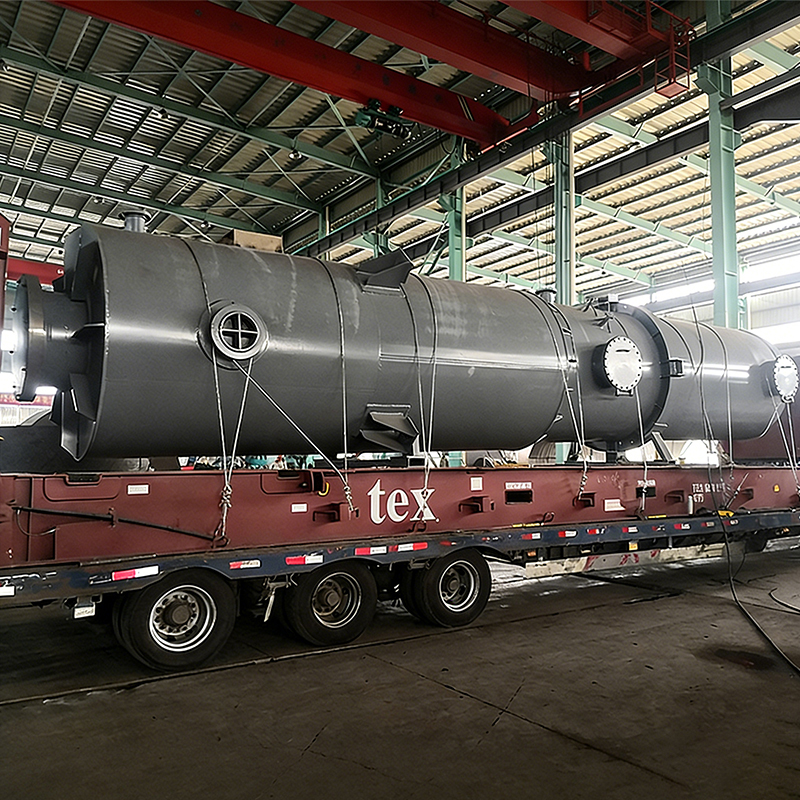
A kemisk reakteller er kernetransformationsenheden i ethvert procesanlæg. Valg af den rigtige reaktortype, konstruktionsmateriale og varmestyringsstrategi afgør, om din proces kører med designet udbytte og inden for regulatoriske grænser eller konstant underperformer. Fabrikanter af kemiske reaktorer tilbyde en bred vifte af konfigurationer, og valget skal være drevet af den specifikke reaktionskinetik, foderegenskaber og varmeprofil i din kemi.
Reaktortype og opholdstid
Til batch- og semi-batch-reaktioner, der er almindelige inden for specialkemikalier, farmaceutiske produkter og finkemisk syntese, er en omrørt tankreaktor med en præcisionskonstrueret omrører og intern eller ekstern varmeveksler standardudgangspunktet. Kontinuerlige processer med hurtig kinetik favoriserer propflow eller rørformede reaktorgeometrier, der leverer snævrere opholdstidsfordelinger og reduceret tilbageblanding. En kvalificeret specialfremstillet kemisk reaktorproducent vil modellere opholdstidsfordeling og varmeoverførselskoefficienter før færdiggørelse af geometri, ikke efter.
Konstruktionsmateriale til ætsende miljøer
Materialevalg til en højtemperatur kemisk reaktor eller a kemisk reakteller for high pressure process begynder med korrosionsdata for dine specifikke reaktanter, mellemprodukter og biprodukter ved driftstemperatur. Fabrikanter af kemiske reaktorer i rustfrit stål fungerer typisk med 304L, 316L, 321 eller duplex kvaliteter afhængigt af kloridindhold og temperatur. For stærkere syrer eller halogener kan højere legerede materialer såsom Hastelloy C-276, Inconel 625 eller titanium Grade 2 være påkrævet. Angivelse af et materiale uden en korrosionsgodtgørelsesberegning og et defineret inspektionsinterval er et betydeligt teknisk hul, der vil vise sig ved accelereret vægudtynding inden for 3 til 7 år.
Højtryks- og højtemperaturdesign
A kemisk reakteller for high pressure process applikationer, såsom hydrokrakning, methanolsyntese eller ammoniakproduktion, skal designes og certificeres til ASME Section VIII Division 1 eller Division 2 (eller tilsvarende PED i Europa). Designtryk er typisk indstillet til 110 procent af maksimalt tilladt arbejdstryk (MAWP), og den fulde designdokumentationspakke fra en velrenommeret industriel kemisk reaktor supplier bør omfatte materialetestrapporter (MTR'er), hydrostatiske testregistreringer, ikke-destruktive undersøgelsesrapporter (NDE) og den stemplede datarapport. Enhver producent, der ikke er i stand til at levere denne dokumentation i sin helhed, bør diskvalificeres uanset anført leveringstid eller pris.
Dette søjlediagram sammenligner den typiske konverteringseffektivitet, der kan opnås med fire almindelige industrielle reaktortyper under veloptimerede driftsforhold. Rørformede reaktorer fører med cirka 91 procent af det teoretiske udbytte på grund af deres snævre opholdstidsfordeling og fremragende propstrømningsadfærd, hvilket gør dem til det foretrukne valg til hurtige, irreversible reaktioner. Plug flow-reaktorer følger tæt med 88 procent, mens fluid bed-designs, selvom de er mekanisk mere komplekse, leverer 83 procent effektivitet med overlegen faststof-katalysator-kontakt. Omrørte tankreaktorer, det mest udbredte format, opnår omkring 78 procent og forbliver den mest alsidige mulighed for batchbehandling. Disse tal understreger, hvorfor matchning af reaktorgeometri til reaktionskinetik er en grundlæggende ingeniørbeslutning, ikke en indkøbspræference.
Affaldsvarmegenvindingsudstyr: Opsamling af værdi fra røggasstrømme
Industrielt røggas spildvarmegenvindingsudstyr omdanner termisk energi, der ellers ville blive udtømt til atmosfæren, til genanvendelig damp, varmt vand eller forvarmet forbrændingsluft. I tunge procesindustrier kommer røggas ud af ovne, ovne og kedler ved temperaturer fra 350 grader C til et godt stykke over 1.000 grader C. Genvinding af selv 40 procent af denne entalpi giver en målbar reduktion i primært brændstofforbrug, med industricasestudier, der dokumenterer brændstofbesparelser på 12 til 28 procent efter en veldesignet installation røggasvarmegenvindingsudstyr system.
Spildvarmekedel design og anvendelse
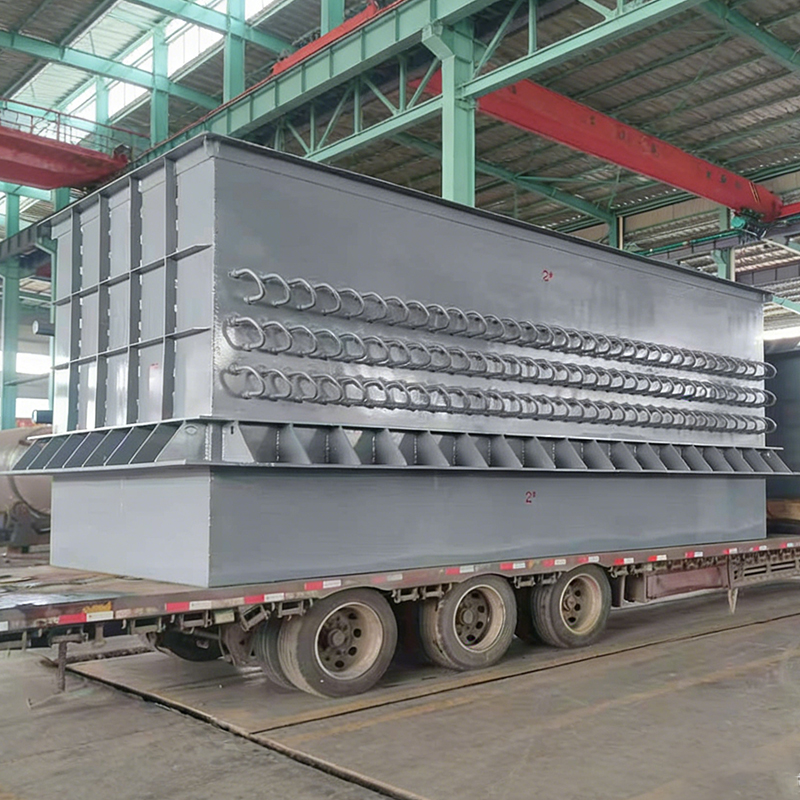
A spildvarmekedel , også kaldet en industriel WHB eller varmegenvindingskedel , er det primære kar i de fleste røggas spildvarmegenvindingsudstyr installationer. Den består af en kanal på gassiden, der indeholder konvektive rørbundter eller membranvægge, gennem hvilke den varme røggas passerer og overfører varme til vand eller damp på rørsiden. For metallurgi spildvarme kedel applikationer, såsom omformere, lysbueovne og sintringsmaskiner, indeholder gassiden betydelig partikelbelastning, og kedlen skal konstrueres med forstørrede gaspassager, effektive sodblæsningssystemer og slidbestandige rørmaterialer feller at modstå erosion.
En kvalificeret metallurgi spildvarme kedel supplier or Kina industriel WHB producent skal give en fuld varme- og massebalanceberegning for din specifikke gassammensætning, flowhastighed, indløbstemperatur og mål for dampparametre. Overdimensionerede kedler spildkapital; underdimensionerede kedler formår ikke at genvinde varmeforbruget og leverer et lavere investeringsafkast end forventet. Den korrekte størrelsesmargen er typisk 5 til 10 procent over den beregnede told, ikke 20 til 30 procent, som nogle leverandører foreslår for at forenkle deres egen fremstillingsproces.
Key Performance Metrics for varmegenvindingssystemer
Ved vurdering af en industrielt spildvarmegenvindingssystem eller a genvinding af spildvarme system for chemical plant applikationer kræver, at leverandøren garanterer følgende parametre i kontrakten:
- Røggasudgangstemperatur ved design flowhastighed og indløbsforhold, typisk udtrykt med en tolerance på plus eller minus 10 grader C
- Damp- eller varmtvandsudgang i kg/h eller kW ved garanteret kvalitet (tørhedsfraktion eller temperatur)
- Trykfald på gassiden på tværs af kedlen, hvilket påvirker det inducerede trækblæserstrømforbrug og skal integreres i stedets energibalance
- Termisk effektivitet defineret som genvundet varme divideret med samlet tilgængelig entalpi i gasstrømmen over den omgivende referencetemperatur
- Tilgængelighedsmål , udtrykt som procentdelen af planlagte driftstimer, hvor kedlen leverer ved eller over designeffekt, med et defineret vedligeholdelsesinterval
Dette linjediagram viser, hvordan varmegenvindingsgraden stiger med røggasindløbstemperaturen for et veldesignet spildvarmekedelsystem. Ved 350 grader C er den genvindelige fraktion ca. 18 procent af den samlede røggasentalpi; med 800 grader C stiger dette til cirka 48 procent; og ved 1.100 grader C, hvilket er repræsentativt for metallurgisk ovnudstødning, nærmer genvindingsgraden sig 65 procent. Dette ikke-lineære forhold opstår, fordi gasser med højere temperatur bærer langt større entalpi pr. masseenhed, hvilket gør højtemperaturapplikationer til de mest økonomisk overbevisende mål for investering i røggasspildvarmegenvindingsudstyr. Anlæg, der driver ovne over 700 grader C uden varmegenvindingskedel, efterlader en betydelig energikredit på bordet hver driftstime. Disse tal styrker forretningsgrundlaget for at installere et industrielt spildvarmegenvindingssystem som et prioriteret energiprojekt.
Fremstilling af trykbeholdere: Standarder, inspektion og leverandørkvalifikation
A trykbeholder der fejler i tjenesten, fejler ikke stille. Katastrofale trykbeholdersvigt frigiver lagret energi svarende til mange kilo sprængstof og har forårsaget dødsfald, planteødelæggelser og miljøhændelser i alle større industriområder. De lovgivningsmæssige rammer, der styrer industriel trykbeholder design og fabrikation eksisterer netop, fordi konsekvenserne af en design- eller fabrikationsgenvej ikke kun bæres af anlægsejeren, men af alle i nærheden.
Designstandarder, der skal opfyldes
En velrenommeret Kina producent af trykbeholdere or industriel trykbeholder supplier vil designe og fremstille efter en eller flere af følgende anerkendte standarder, afhængigt af destinationsmarkedet:
- ASME Sektion VIII Division 1 og 2 (USA og de fleste eksportmarkeder): den mest omtalte trykbeholderkode globalt, der dækker fartøjer, der opererer over 15 psi
- PED 2014/68/EU (Den Europæiske Union): Direktivet om trykudstyr, der kræver CE-mærkning og overensstemmelsesvurdering af et notificeret organ
- GB 150 (Kina indenlandsk): den nationale standard for ståltrykbeholdere, obligatorisk for beholdere, der fremstilles og drives i Kina
- EN 13445 (europæisk standard for ubrændt trykbeholder): harmoniseret med PED, brugt sammen med nationale annekser
A trykbeholder manufacturer i stand til at certificere til flere standarder samtidigt giver den største fleksibilitet til eksport- og joint venture-projekter. Bekræft, at producenten har en aktuel, revideret registrering for den specifikke standard, der gælder for dit projekt, ikke blot et historisk certifikat for en anden fartøjskategori.
Svejsekvalitet og ikke-destruktiv undersøgelse
Svejseintegritet er den vigtigste fabrikationskvalitetsindikator for trykbeholdere. Langsgående og periferiske skalsømme skal være fuldt røntgenfotograferet eller ultralydstestet med resultater klassificeret efter ASME eller tilsvarende acceptkriterier. Angiv fugeeffektivitet (E=1,0 for fuld radiografi versus E=0,85 for spot) i din indkøbsspecifikation, fordi denne værdi direkte påvirker den beregnede minimumsvægtykkelse og dermed fartøjets sikkerhedsmargin. NDE-rapporter skal kunne spores til individuelle svejsninger, svejsere og inspektionsdatoer og skal indgå i den endelige dokumentationspakke, der leveres med fartøjet.
Dette radardiagram visualiserer scoringsforskellen mellem en fuldt certificeret trykbeholderproducent og en typisk ikke-certificeret leverandør på tværs af seks kritiske evalueringskriterier. Den certificerede producent scorer i intervallet 9,0 til 9,5 på tværs af kodeoverholdelse, NDE-kapacitet, materialesporbarhed, tilpasset designkapacitet, varmebehandling efter svejsning og fuldstændighed af dokumentation. Den ikke-certificerede leverandør scorer mellem 5,0 og 6,0 på de samme akser, hvilket afspejler hullerne i proceskontrol og registreringsstyring, der skaber reelle risici i servicen. Området omgivet af den certificerede polygon er cirka 2,6 gange større end den ikke-certificerede polygon, hvilket giver en kvantitativ repræsentation af kvalifikationsgabet. Materialesporbarhed og overholdelse af kode viser de største relative forskelle, hvilket stemmer overens med hændelsesundersøgelsesresultater fra større trykbeholderfejl rapporteret af industriens sikkerhedsorganer. Denne visualisering skal bruges som skabelon ved scoring af shortlistede leverandører i indkøbsfasen.
Industrielle og kemiske lagertanke: Materiale, foring og strukturel integritet
An industriel lagertank or kemisk lagertank fungerer som lagerbuffer mellem procestrin, fodertilberedning og produktafsendelse. For kemiske anlæg er det lagrede medium ofte ætsende, brandfarligt, giftigt eller en kombination, hvilket gør materialevalg og strukturelt design lige så sikkerhedskritisk som enhver reaktor eller beholder i anlægget.
Kulstofstål, rustfrit stål og forede tanke
Kulstofstål er fortsat det mest økonomiske basismateriale til ikke-ætsende bulklagring ved omgivende eller moderate temperaturer. Dog for en leverandør af industrielle kemiske lagertanke at specificere kulstofstål til sure, alkaliske eller kloridholdige produkter uden en konstrueret indvendig foring er en væsentlig kvalitetsmangel. Epoxy-, gummi-, polyurea- og HDPE-foringer dækker hver især forskellige temperatur- og kemikaliebestandighedsvinduer. For eksempel er fødevaregodkendte polyurinstofbelægninger acceptable til fortyndede syrer op til ca. 40 grader C, mens FRP (fiberforstærkede polymer) foringer udvider service til koncentreret svovlsyre ved temperaturer op til 60 grader C. Brugerdefineret kemikalieopbevaringstank fabrikanter bør levere en dokumenteret foringsvalgsmatrix, der er specifik for dit produkt, koncentration og temperaturområde.
Tankstørrelse, dyselayout og instrumentering
Arbejdskapacitet er typisk specificeret til 85 til 90 procent af geometrisk volumen for at tillade termisk ekspansion, skumundertrykkelse og instrumenteringsdødbånd i toppen. Dyselayout skal tage højde for indløbsturbulenseffekter på opholdstidsfordelingen for blandingsapplikationer og for drængradienter i tanke, hvor krængningsakkumulering af faste stoffer eller tung faseadskillelse er en risiko. En velrenommeret Kina industriel lagertank Leverandøren vil levere en detaljeret dyseplan, tegning og inspektionsadgangsplan som en del af den grundlæggende tekniske pakke.
| Tank materiale | Typisk anvendelse | Max driftstemp | Korrosionsbestandighed | Relativ fremstillingskompleksitet |
|---|---|---|---|---|
| Kulstofstål | Brændselsolie, vand, tør bulk | 400 grader C (uforet) | Lav (kræver foring til kemikalier) | Lav |
| 304 / 316L rustfrit stål | Fødevarer, pharma, milde syrer | 500 grader C | Medium-Høj | Medium |
| Duplex rustfrit stål | Kloridholdige væsker, havvand | 300 grader C | Høj | Høj |
| Kulstofstål FRP Lining | Koncentrerede syrer, opløsningsmidler | 60 grader C (foringsgrænse) | Meget høj (afhængig af foring) | Medium |
| Hastelloy C-276 | Stærke oxiderende syrer, halogener | 1.050 grader C | Fremragende | Meget høj |
Evaluering af en producent eller leverandør af kemisk procesudstyr
Valg af en kemisk procesudstyr manufacturer eller a kemisk procesudstyr supplier for et større projekt involverer langt mere end at sammenligne tekniske specifikationer. En leverandørs organisatoriske evner, kvalitetsstyringssystemer, projektudførelseshistorik og eftersalgsinfrastruktur afgør tilsammen, om udstyret yder som lovet gennem dets 15 til 25-årige designlevetid.
Kvalitetsstyring og certificering
En troværdig industriel kemisk reaktor supplier or røggas spildvarmegenvindingsudstyr supplier opererer under et certificeret kvalitetsstyringssystem, typisk ISO 9001, suppleret med branchespecifikke certificeringer såsom ASME U-stempel, PED Notified Body-godkendelse eller kinesisk TS-trykudstyrsregistrering. Disse certificeringer er ikke markedsføringskrav; de kræver periodisk tredjepartsaudit af alle fremstillings-, inspektions- og dokumentationsprocesser. Anmod om de aktuelle certifikater og bekræft deres gyldighed direkte hos det udstedende organ.
Custom Engineering kapacitet
A nøglefærdigt kemisk procesudstyr leverandør eller en specialfremstillet industriel kemisk reaktor producenten skal demonstrere evnen til at udføre den komplette ingeniørarbejdsgang internt eller under dokumenteret underentreprise: processimulering, mekanisk design, materialeindkøb med certificerede MTR'er, fremstilling, NDE-inspektion, trykprøvning og endelig dokumentation. Bed om at gennemgå de tekniske leverancer fra et sammenligneligt afsluttet projekt. Hvis leverandøren ikke kan eller vil give et redigeret eksempel på deres tekniske beregningspakke, skal du behandle dette som et væsentligt kvalifikationsproblem.
Projektreferencer og webstedsbesøg
Anmod om mindst tre referencer for sammenlignelige udstyrstyper under sammenlignelige driftsforhold. Følg op med et direkte opkald eller besøg på stedet til referencefabrikkerne, ikke kun en skriftlig udtalelse. Spørg specifikt om ydeevne i forhold til garanterede parametre ved idriftsættelse, responsiviteten af teknisk support under opstart og hyppigheden og løsningen af garantikrav. An industriel varmegenvindingsløsning leverandør eller energigenvindingsudstyr til industrien producent med stærke referencesteder vil aktivt støtte besøget; en, der afleder eller kun tilbyder skriftlige erklæringer, kræver yderligere undersøgelse.
Dette stablede søjlediagram illustrerer, hvordan fire hypotetiske leverandører scorer på tværs af fire evalueringskategorier: kvalitetsstyringssystemstyrke, ingeniørevne, referencesitekvalitet og dokumentationsfuldstændighed. Leverandør C opnår den højeste samlede score på 90 ud af 100 med afbalanceret ydeevne på tværs af alle fire dimensioner, hvilket tyder på en moden og konsekvent dygtig producent. Leverandør A scorer 85 med lidt svagere dokumentation, mens leverandør B scorer 65, hvilket indikerer meningsfulde huller i referencekvalitet og systemcertificeringer. Leverandør D på 48 falder under den typiske minimumstærskel på 60, som de fleste større projektejere sætter for kvalificering. Det stablede format gør det klart, at en høj samlet score kræver styrke på alle fire områder samtidigt, og en leverandør, der scorer godt på teknik, men dårligt på dokumentation, repræsenterer en asymmetrisk risiko i udførelsen. Denne ramme kan tilpasses og vægtes, så den matcher din organisations specifikke indkøbsprioriteter.
Energigenvinding og bæredygtighed: Den strategiske case for opgradering af procesudstyr
Industrielt energiforbrug tegner sig for cirka 37 procent af det globale endelige energiforbrug, og kemisk fremstilling er blandt de mest energiintensive undersektorer. På denne baggrund investeres i energigenvindingsudstyr til industrien and industriel varmegenvindingsløsnings er samtidig en omkostningsreduktionsstrategi, et CO2-reduktionsinitiativ og i stigende grad et lovkrav på markeder med obligatorisk energieffektivitetsrapportering eller CO2-prissætningsmekanismer.
En veludført genvinding af spildvarme system for chemical plant integration kan levere brændstofbesparelser på 15 til 28 procent, reducere CO2-emissioner proportionalt og forbedre den samlede termiske effektivitet fra en typisk baseline på 55 til 65 procent op til 78 til 85 procent i veloptimerede anlæg. Tilbagebetalingsperioden for en røggas spildvarmegenvindingsudstyr supplier 's installation på et mellemstort kemisk anlæg varierer typisk fra 18 til 36 måneder, hvilket er godt inden for kapitalgodkendelsestærsklen for de fleste industriorganisationer.
Ud over direkte brændstofbesparelser kan genvundet varme omfordeles til at forvarme reaktortilførsler (reducere reaktionsinitieringsenergi), drive absorptionskølere til kølebelastninger (erstatning af elektrisk drevet køling) eller generere lavtryksdamp til sporing og rumopvarmning. Hver sekundær applikation udvider originalens økonomi producent af industrielt affaldsvarmegenvindingsudstyr 's installation uden yderligere anlægsudgifter til primær varmeproduktion.
Kemisk reaktordesign og -fremstilling: Sådan skal ingeniørprocessen se ud
Ingeniør- og fremstillingsrejsen for en specialfremstillet industriel kemisk reaktor fra indledende forespørgsel til idriftsættelse af stedet strækker sig typisk fra 12 til 30 uger afhængigt af kompleksitet, materialetilgængelighed og inspektionsplan. At forstå hver fase hjælper indkøbsteams med at sætte realistiske tidslinjer og identificere, hvor forsinkelser normalt opstår.
Fase 1: Proces og mekanisk design (uge 1 til 4)
Den kemisk reakteller design and manufacturing processen begynder med, at licensgiveren eller procesingeniøren leverer et procesdesigngrundlag: fodersammensætning, flowhastighed, reaktionstemperatur og trykprofil, varmefrigivelse eller absorptionsdata og påkrævet konvertering. Reaktorproducenten konverterer dette til en mekanisk designspecifikation, der dækker kappegeometri, dyseplan, omrørerstørrelse (hvis relevant), varme- eller kølekappedesign og instrumenteringskrav. Denne fase bør producere et formelt designgennemgang dokument, der er underskrevet af begge parter, før materiale indkøb begynder.
Fase 2: Materialeindkøb og certificering (uge 2 til 8)
For en producent af kemiske reaktorer i rustfrit stål eller a high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Fase 3: Fremstilling, inspektion og test (uge 6 til 22)
Fremstillingen fortsætter gennem pladevalsning eller -formning, svejsning i henhold til en kvalificeret WPS (Welding Procedure Specification), NDE-inspektion ved definerede holdepunkter og varmebehandling efter svejsning, hvor det er nødvendigt. Hydrostatisk test ved 1,3 gange MAWP (ASME) er den endelige validering før forsendelse. For en kemisk reakteller for high pressure process ansøgning er inspektørens tilstedeværelse på alle holdepunkter ikke til forhandling, og inspektionsplanen bør aftales og underskrives, før fremstillingen påbegyndes.
Ofte stillede spørgsmål om industrielt kemisk procesudstyr
Q1: Hvad er forskellen mellem en spildvarmekedel og en varmegenvindingskedel?
A spildvarmekedel og en varmegenvindingskedel er funktionelt ækvivalente udtryk for en beholder, der genererer damp eller varmt vand ved at genvinde termisk energi fra en varm procesgas eller udstødningsstrøm uden nogen supplerende brænder som primær varmekilde. I praksis er udtrykket "spildvarmekedel" mere almindeligt i metallurgiske og industrielle ovnanvendelser, mens "varmegenvindingskedel" eller "varmegenvindingsdampgenerator" (HRSG) har tendens til at blive brugt i gasturbine- og kombineret cyklus-energisammenhænge. Begge typer kræver de samme grundlæggende ingeniørdiscipliner: termisk design på gassiden, analyse af rørbundterosion og tilsmudsning, tromle- og cirkulationsdesign og trykdel-certificering til ASME eller tilsvarende koder.
Q2: Hvordan vælger jeg det rigtige materiale til en højtemperatur kemisk reaktor?
Materialevalg til en højtemperatur kemisk reaktor starter med en korrosionsundersøgelse, der dækker dine specifikke reaktanter, produkter og biprodukter ved det fulde driftstemperaturområde, ikke kun ved designpunktet. Standard 316L rustfrit stål er velegnet til de fleste vandige syretjenester under 150 grader C. Over 150 grader C eller i tilstedeværelse af chlorider foretrækkes duplex eller super-duplex kvaliteter. For stærkt oxiderende syrer, salpetersyre eller halogenholdige strømme ved forhøjet temperatur, bør nikkellegeringer såsom Hastelloy C-276 eller Inconel 625 evalueres. Kræv altid, at materialeleverandøren leverer korrosionshastighedsdata i dine specifikke medier, ikke generelle korrosionstabeller, før specifikationen færdiggøres.
Q3: Hvilke certificeringer skal en trykbeholderproducent have?
Som minimum, a trykbeholder manufacturer leverancer til internationale markeder bør have ISO 9001 for kvalitetsstyring og ASME U-stempel autorisation for skibe bestemt til USA eller ASME-eksportmarkeder. For europæisk levering kræves CE-mærkning i henhold til PED 2014/68/EU med et notificeret organ. Kinesiske indenlandske skibe skal bære TS-registrering (Special Equipment) fra State Administration for Market Regulation (SAMR). Dobbelt certificeringsindehavere er at foretrække til eksportprojekter, fordi de opererer under to uafhængigt reviderede kvalitetssystemer samtidigt, hvilket giver en højere baseline af procesdisciplin end en enkelt certificeringsproducent.
Q4: Hvor meget energi kan et røggasaffaldsvarmegenvindingssystem realistisk spare?
En veldesignet røggas spildvarmegenvindingsudstyr installation i et kemisk eller metallurgisk anlæg opnår typisk brændstofbesparelser på 12 til 28 procent af primært brændstofforbrug, afhængig af indgangsgastemperatur, flowhastighed, måludgangstemperatur og integrationskvaliteten af den genvundne energi i eksisterende anlægs køleplader. De største besparelser opnås i anlæg med gasindgangstemperaturer over 600 grader C, hvor der ikke er nogen eksisterende genvinding på plads. Anlæg med lavere indløbstemperaturer eller delvis eksisterende genvinding kan stadig opnå 8 til 15 procent besparelser. En ordentlig varme- og massebalanceundersøgelse af en kvalificeret producent af industrielt affaldsvarmegenvindingsudstyr er den eneste pålidelige måde at etablere de specifikke besparelser på dit websted, før du binder kapital.
Q5: Hvilken dokumentation skal jeg kræve fra en specialfremstillet kemisk reaktorproducent ved levering?
Den complete documentation package from a specialfremstillet kemisk reaktorproducent bør omfatte: den stemplede ASME-datarapport (eller tilsvarende kodedokument); alle materialetestrapporter, der kan spores til trykgrænsekomponenterne; svejseprocedurespecifikationerne og svejserens kvalifikationsoptegnelser; alle NDU-undersøgelsesrapporter med acceptresultater; den hydrostatiske testpost; as-built tegningerne med dyseskema og svejsekort; betjenings- og vedligeholdelsesinstruktioner; og reservedels- og materialelisten med producentreferencer. Manglende nogen af disse dokumenter ved levering er en kontraktlig misligholdelse, og accept bør ikke ske, før det komplette sæt er modtaget og gennemgået.
Q6: Hvad er den typiske levetid for en industriel kemisk lagertank, og hvad påvirker den mest?
An industriel kemisk lagertank fremstillet efter anerkendte standarder med passende materialer og foring har en designlevetid på 20 til 30 år under normale driftsforhold. De faktorer, der har størst indflydelse på den faktiske levetid, er: integriteten og kompatibiliteten af det indvendige beklædning eller belægningssystem; kvaliteten af katodisk beskyttelse, hvis tanken er begravet eller i kontakt med jord; hyppigheden og grundigheden af intern inspektion (API 653 anbefaler inspektionsintervaller baseret på korrosionshastighedsdata); og operationelle praksis såsom at undgå termisk chok fra hurtige temperaturændringer eller introduktion af inkompatible materialer. Tanke, der inspiceres efter tidsplanen og har belægningsdefekter repareret prompte, overskrider rutinemæssigt deres designlevetid med 5 til 10 år med minimale ekstra omkostninger.
 Previous