English
Nyheder
Hjem / Nyheder / Industri nyheder / Sådan repareres en utæt kedel: Årsager, diagnose, reparationstrin i anlæg
En vandpyt under huset på en industrikedel er sjældent kun et VVS-problem. På en 60 t/t koksovns røggas-affaldsvarmekedel peger vand, der dukker op langs en kappesøm, normalt på en af tre ting: en mislykket rør-til-rørplade-svejsning, et fortyndet economizer-rør eller en grædende håndhulspakning. Disse tre fejl ser næsten identiske ud fra gangbroen, og de koster meget forskellige penge og nedetid at rette op på.
Fristelsen er altid den samme: stram noget, hold enheden online, og tag fat i det under den næste planlagte udfald. Det er præcis sådan, at et fire timers reparationsarbejde med lækkende kedel bliver til et tre ugers udskiftningsprojekt med en produktionsbod.
Så her er konklusionen først. Stop, isoler og lokaliser, før nogen rører en skruenøgle. I industrikedler og spildvarmekedler kommer omkring to tredjedele af vand-side lækager fra et lille, forudsigeligt sæt af steder, og hver lokation har en foretrukken reparationsmetode med sin egen tolerance for forsinkelse. Det følgende dækker, hvad der forårsager lækager, hvordan man diagnosticerer dem sikkert, hvordan reparationsmulighederne sammenlignes med tid og omkostninger, og hvilke materiale- og designvalg holder en kedel tør i det næste årti.
Find lækagekilden, før du åbner en enkelt værktøjskasse - reparationsmetoden bestemmes af fejlmekanismen, ikke af hvor vandet tilfældigvis drypper.
Kedellækager er ikke tilfældige. De samler sig omkring et begrænset antal mekanismer, og hver mekanisme efterlader sin egen signatur på metallet. Hvis du kan navngive mekanismen, kan du forudsige reparationen, nedetiden og sandsynligheden for, at lækagen vender tilbage det samme sted inden for tolv måneder.
| Lækageplacering | Mest sandsynligt grundårsag | Første feltkontrol | Foretrukken reparation |
|---|---|---|---|
| Rør-til-rørplade svejsning | Cyklisk termisk ekspansion, fastholdt svejsetå | Dye penetrant test, boroskop af samlingen | Lokal svejsereparation plus afspænding |
| Economizer eller luftforvarmer rørvæg | Syredugpunktskorrosion, lav fodervands-pH | Ultralyds vægtykkelsesundersøgelse | Sektionsrør med korrosionsbestandigt design |
| Røroverfladen på brandsiden nær sodblæseren | Askeerosion, dampskæring | Visuel inspektion under udfaldet | Manchetreparation eller udskiftning af enkeltrør |
| Håndhul og mandehulspakninger | Ældret pakning, ujævnt boltemoment, forvrænget sæde | Lavtrykspåfyldning og fælles observation | Ny pakning med dokumenteret momentsekvens |
| Flange og bolteforbindelser | Bolt afslapning under termisk cykling | Termisk billeddannelse, mens enheden er varm | Tilspænd igen til specifikationen, tilføj fjederskiver |
| Ekspansionsfuger og kappe | Differentiel bevægelse ud over bælgvandring | Visuel måling af vandring og mellemrum | Redesign udvidelseselementet |
| Headers og blowdown rør | Krybning, erosion-korrosion fra våd damp | Hårdhedstest, ultralydstykkelseskortlægning | Udskiftning af samlerør eller rørsegment |
To hurtige måder at indsnævre listen på. Spørg først, hvornår lækagen opstår. En lækage, der kun viser sig ved koldstart, er et sammentrækningsrelateret ledproblem; en lækage, der vokser med belastning, er normalt korrosion eller erosion drevet af flow og temperatur. For det andet, spørg, hvor vandet kommer ud i forhold til gasbanen. Fejl på vandsiden fugter den ydre kappe og isolering, mens fejl på brandsiden ofte viser sig som hvid damp i aftrækket eller som en stigning i skorstenstemperaturen, før noget vand er synligt.
De fleste kedellækager er symptomer på et misforhold mellem reelle driftsforhold og materialet, ekspansionen eller vandbehandlingsdesignet - ikke bevis for, at nogen svejste dårligt for ti år siden.
Reparation af en utæt kedel starter længe før svejsemaskinen kommer. Sekvensen nedenfor er den, vi anbefaler til anlægsvedligeholdelseshold, og den er designet til at beskytte både besætningen og beviserne, der fortæller dig, hvad der rent faktisk fejlede.
En note om hydrostatisk prøvning: Enhver test over designtryk skal følge den gældende kode og kedlens egen certificerede dokumentation, og på en spildvarmekedel med tilsluttet gas-side kanaler skal gasvejen være positivt isoleret og renset, før der tilføres vand. At skære det hjørne er den hurtigste måde at gøre en vedligeholdelsesopgave til en hændelse.
Den diagnostiske sekvens er ikke papirarbejde - de driftsdata og tykkelseskort, du indsamler i trin tre og seks, afgør, om reparationen varer et år eller femten.
Når vedligeholdelsesposter er sorteret efter placering i stedet for efter dato, vises et mønster næsten med det samme. Kedler er konstruerede samlinger med et begrænset antal svage punkter, og disse svage punkter opfører sig konsekvent på tværs af meget forskellige industrier. Et koksovnsbatteri, en sintringsmaskine og en kraftværkskedel kører forskellig røggaskemi og forskellige belastningsprofiler, men fordelingen af deres lækager er bemærkelsesværdig ens. At kende den forventede fordeling ændrer, hvordan du lagerfører reservedele, hvordan du skriver inspektionsruten, og hvordan du orienterer vedligeholdelsespersonalet før en udfald. Nedenstående diagram viser en repræsentativ fordeling af rapporterede lækagesteder fra industrikedel- og spildvarmekedelinspektioner; individuelle anlæg vil afvige med brændstof, vandbehandling og driftscyklus.
Rapporterede lækagesteder på tværs af industrikedelinspektioner (illustrerende fordeling, procentdel af alle registrerede lækager)
Det første diagrammet siger er, at omkring en tredjedel af alle lækager sidder ved rør-til-rørpladesamlingen, som er det ene sted i en kedel, hvor tre forskellige materialer med tre forskellige ekspansionshastigheder er svejset ind i en enkelt fastspændt forbindelse. Denne koncentration er ikke en fabrikationsfejl; det er den naturlige konsekvens af at lægge en cyklisk termisk belastning på en stiv led.
Den anden klynge, på seksogtyve procent, dækker economizer- og luftforvarmerrør. Disse komponenter lever i den kolde ende af gasvejen, hvor metaloverfladetemperaturen falder under syredugpunktet, så en kedel, der fyrer svovlholdigt brændstof og kører en lav udgangsgastemperatur, vil altid miste sin economizer først. Hvis dit anlæg har udskiftet economizer-rør to gange på fem år, er problemet overfladetemperaturmarginen, ikke rørleverandøren.
Den tredje gruppe, pakninger, håndhuller og flanger på sytten procent, er den mest frustrerende, fordi den næsten helt kan undgås. Disse utætheder kommer fra forældet elastomer, ujævnt boltemoment, forvrængede sæder og samlinger, der er efterspændt af følelse snarere end af specifikation. De er billige at reparere individuelt og dyre samlet, fordi hver enkelt koster en isolation, en nedkøling og en genstart.
Brandsideerosion nær sodblæsere tegner sig for tolv procent. Mønstret her er meget lokaliseret: Erosion følger dampstrålebanen, så de beskadigede rør er normalt de samme tre eller fire rækker hver gang. Roterende sodblæserpositioner eller justering af blæsesekvensen mellem udfald reducerer typisk dette antal væsentligt.
Ekspansionssamlinger og foringsrør tegner sig for syv procent, og samlerør og nedblæsningsrør for fire procent. Det er de lavfrekvente fejl med høj konsekvens. En utæt ekspansionsfuge beskadiger isolering og kappe, men truer sjældent trykgrænsen, hvorimod kryberevner i et skærebord kan være en tvungen udfaldshændelse med lang leveringstid for en erstatningssmedning.
Læst sammen understøtter distributionen en simpel vedligeholdelsesstrategi. Læg størstedelen af dit inspektionsbudget i rør-til-rørpladesamlingerne, economizer-bankerne og boltforbindelserne, fordi disse tre områder bærer syvoghalvfjerds procent af risikoen. Brug den resterende indsats til tykkelseskortlægning på samlerør og rør, hvor fejl er sjældne, men alvorlige.
Det forklarer også, hvorfor generiske råd om reparation af utætte kedler så ofte skuffer. Et anlæg, der bruger sit udfald på husreparationer, mens dets economizer-indløbstemperatur forbliver under dugpunktet, vil være tilbage på arbejde inden for atten måneder. Fordelingen fortæller dig, hvor du skal kigge først, og driftsdataene fortæller dig, hvorfor lækagen valgte det sted.
Tre områder – rør-til-rørpladesamlinger, koldende rørsamlinger og boltede forbindelser – bærer mere end tre fjerdedele af al kedellækagerisiko, så de fortjener størstedelen af hvert inspektionsbudget.
Når først mekanismen er kendt, indsnævres reparationsmulighederne hurtigt. Sammenligningen nedenfor er skrevet ud fra et driftsanlæg, der skal vælge mellem en to-dages reparation og en seks-ugers udskiftning, og den forudsætter, at kedelkoden og producentens dokumentation følges.
| Metode | Egner sig bedst til | Typisk nedetid | Relativ omkostning | Realistisk levetid |
|---|---|---|---|---|
| Lokal svejsereparation | Isoleret svejsetå-revne, lille hul på en tyk trykdel | 1 til 3 dage | Lav | 3 til 10 år, hvis årsagen er rettet |
| Rørtilstopning | Individuelle defekte rør, op til omkring ti procent af en bank | 1 til 2 dage | Lav | Ubestemt, men kapacitet og flowbalance er reduceret |
| Sleeving | Erosion eller korrosionsskade over en kort rørlængde | 2 til 4 dage | Lav to medium | 2 til 6 år |
| Sektion retube | Flere fejl koncentreret i én bank | 1 til 3 uger | Medium | 8 til 15 år |
| Komplet udskiftning af rørbundt | Udbredt vægtab eller ændring af pligten | 3 til 6 uger | Middel til høj | 15 år eller mere |
| Fuld udskiftning af enhed | Beskadigelse af skal, tromle eller skærebord; pligten matcher ikke længere designet | 2 til 6 måneder inklusive fremstilling | Høj | 20 år eller mere |
Tre praktiske regler sidder bag det bord. For det første er tilstopning en stabiliseringsforanstaltning, ikke en løsning. Hvert tilstoppet rør reducerer varmeoverførselsarealet og hæver røggasudgangstemperaturen, hvilket igen skubber de resterende rør tættere på deres dugpunkt. Tilslut mere end omkring ti procent af en bank, og du har effektivt redesignet kedlen uden at lave ingeniørarbejdet.
For det andet varer svejsereparationer kun, når den begrænsning, der forårsagede den oprindelige revne, er rettet. På en rør-til-rørplade-samling betyder det at kontrollere ekspansionstillægget, rør-til-hul-afstanden og varmebehandlingen efter svejsning. En reparation, der ignorerer disse tre genstande, vil revne ved den samme tå, normalt inden for et år.
For det tredje skal reparationsøkonomien vurderes på leveret varme, ikke på reparationsfaktura. En utæt economizer, der er tilstoppet i stedet for reubed, hæver røggasudgangstemperaturen, hvilket øger brændstofforbruget hver time, kedlen kører. På en enhed, der skyder kontinuerligt, kan denne straf overstige prisen på et ordentligt rør inden for to eller tre driftssæsoner.
Tilstopning og svejsning købe tid; kun en reparation, der fjerner den mekaniske eller kemiske årsag til lækagen, køber pålidelighed.
Når reparation holder op med at give mening, er udskiftningsbeslutningen drevet af, hvor kedlen sidder i processen. Spildvarmekedler er ikke udskiftelige produkter; hver konfiguration er tilpasset en gaskilde, en støvbelastning og en temperaturprofil. Strimlen nedenfor viser de konfigurationer, der oftest er specificeret i kulkemi-, metallurgi-, kraft- og ammoniakanlæg.
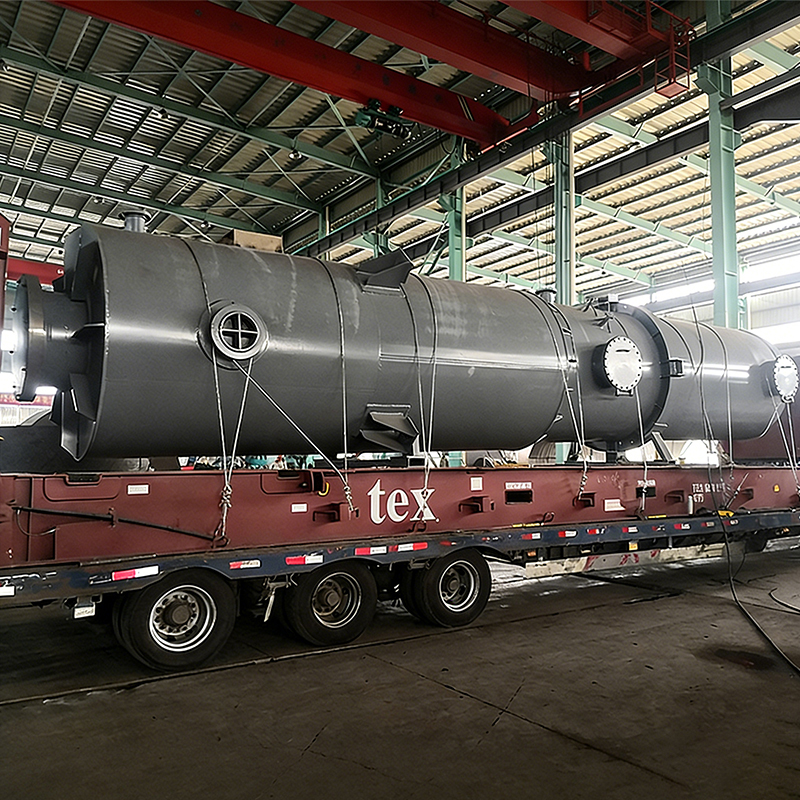
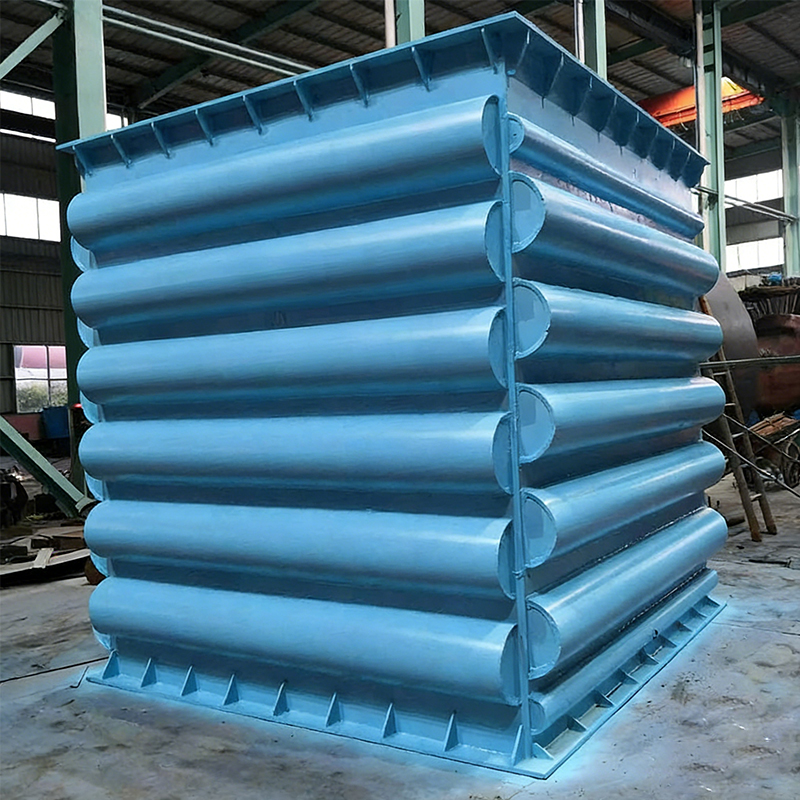 Koksovn Røggas Spildvarmekedel Koksovnens røggasaffaldsvarmekedel er en højeffektiv, energibesparende enhed, der er specielt udviklet til koksindustrien. Det har til formål at genoprette og udnytte ... Se produkt →
For hver af disse stillinger skal du stille de samme fire spørgsmål, før du anmoder om tilbud. Hvad er designgasflowet og temperaturområdet ved indløbet, inklusive forstyrrede forhold? Hvad er støvbelastningen og partikelstørrelsesfordelingen ved indløbet? Hvad er svovl- og fugtindholdet, og derfor det sure dugpunkt, der sætter den mindste metaltemperatur? Og hvilken turndown opererer anlægget egentlig ved, til forskel fra typeskiltet?
Valg af leverandør betyder lige så meget som konfiguration. En spildvarmekedel er en trykbeholder med en varmeoverførselsflade på gassiden, så producenten har brug for både en kedel- og trykbeholderkvalifikation og praktisk erfaring med det specifikke støv- og korrosionsmiljø. En leverandør, der kun har bygget rengasvarmevekslere, vil typisk underspecificere rørafstand og sodblæsning, og den første utæthed vil opstå i andet driftsår.
Tilpas kedelkonfigurationen til procespositionen, støvbelastningen og syredugpunktet, før du sammenligner priser - konfigurationsfejl kan ikke rettes med en rabat.
Det meste af lækageforebyggelsen i en industrikedel sker på tegningsstadiet, ikke i vedligeholdelsesværkstedet. Tre designbeslutninger gør det meste af arbejdet: at holde metaltemperaturen over syredugpunktet, vælge et samlingsdesign, der tolererer differentiel udvidelse, og begrænse gashastigheden i de første rørrækker.
Dugpunktskorrosion er den dominerende mekanisme i economizers og luftforvarmere. Det tekniske svar er en dokumenteret margen mellem den minimale metaltemperatur og det beregnede syredugpunkt, fastholdt over hele driftsområdet inklusive lavbelastningsforhold. En kedel, der opretholder denne margen ved fuld belastning, men falder under den ved 40 procent belastning, vil stadig svigte, bare langsommere.
Hvor konventionelle svejsede economizer-samlinger kæmper med høj temperatur, højt støv og ætsende kondensat, tilbyder loddede konstruktioner et andet sæt af afvejninger. En nikkelbaseret loddet economizer bruger en fuldt loddet rør-til-header-forbindelse, som fjerner den lange svejsetå, der fungerer som en revneinitiator på cyklisk belastede samlinger og giver en mere ensartet kontakt mellem rør og finne. Fyldmetallet er valgt for korrosionsbestandighed snarere end for at lette svejsningen, og den resulterende overflade modstår det sure kondensat, der angriber den kolde ende af en røggasvej.
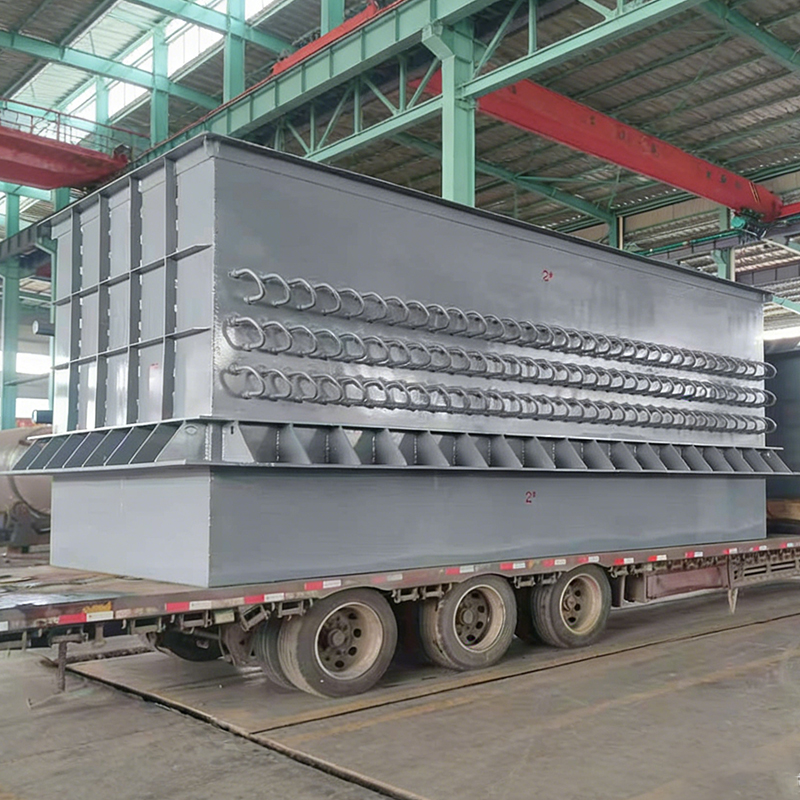
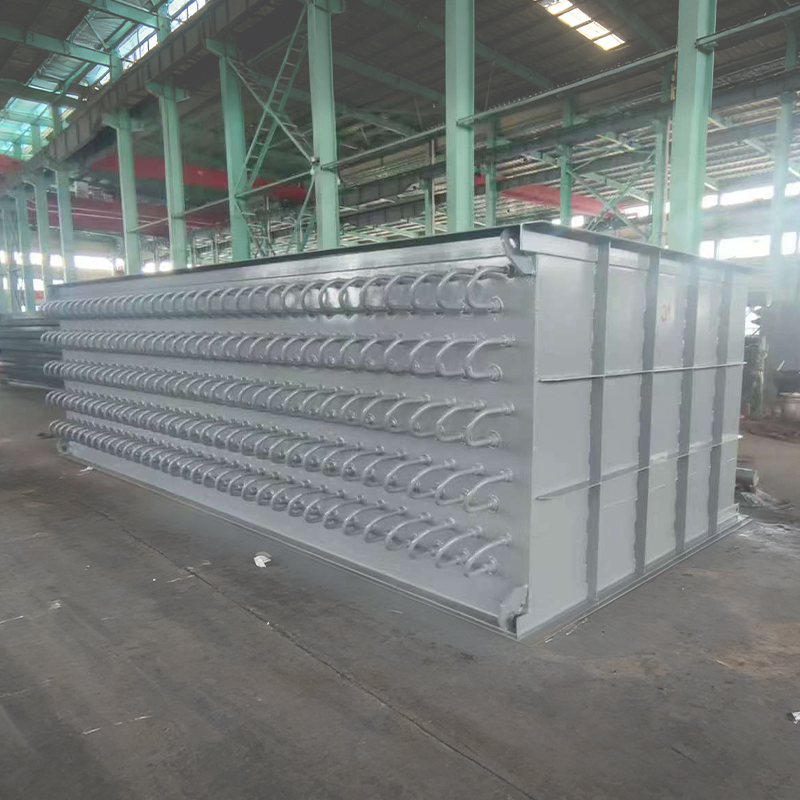 Nikkelbaseret brazed Economizer Nikkelbaseret brazed Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Se produkt →
Hvor kravet blot er at opvarme forbrændingsluften med restrøggasvarme, er en luftforvarmer det mere økonomiske valg, forudsat at den kolde ende-temperaturmargin bevares, og at passagerne på gassiden kan renses uden at afmontere hele bredden. Valg mellem de to skal følge røggasanalysen, ikke udstyrskatalogordren.
Erosion skalerer nogenlunde med terningen af gashastighed, så de første rækker af en støvet kedel bør designes til en lavere hastighed end resten af bundtet. Sodblæserens placering har også betydning: en blæser, der leder damp mod den samme rørrække fra samme vinkel i årevis, vil erodere en forudsigelig række af rør, og at rotere sekvensen mellem udfaldene er en billig måde at sprede sliddet på.
På vandsiden er designdetaljerne, der forhindrer lækager, mindre glamourøse, men lige så afgørende: Korrekt tromlens indre for at undgå dampoverførsel, tilstrækkelig nedblæsningskapacitet til at kontrollere opløste faste stoffer og en aflufter, der virkelig fjerner ilt i stedet for en, der blot er til stede på flowsheeten. Vandkemiproblemer viser sig på røroverfladen måneder senere, og på det tidspunkt er skaden allerede lokaliseret grubetæring.
En dokumenteret kold-ende temperaturmargin og et samlingsdesign, der tolererer differentiel ekspansion, forhindrer flere utætheder, end noget vedligeholdelsesregime kan reparere.
Beslutningen skal tages ud fra fire tal: målt godstykkelse i forhold til det krævede minimum, antallet af utætheder i den aktuelle driftsperiode sammenlignet med den foregående, den resterende designlevetid for trykdelene og værdien af en dags tabt produktion. Når disse tal peger i forskellige retninger, skal du bruge kriterierne nedenfor.
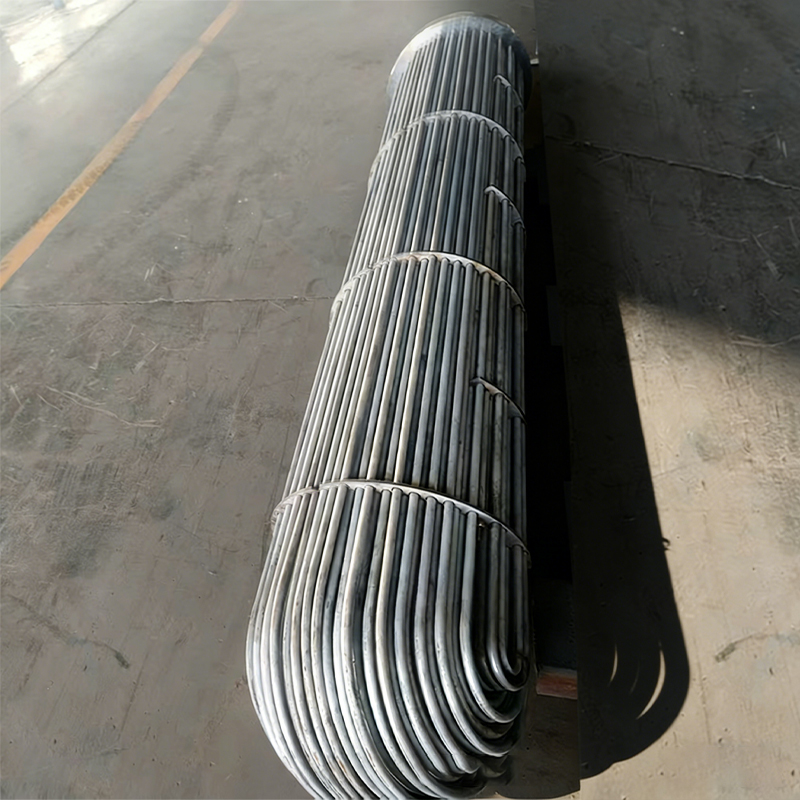 Skal og rør varmeveksler Shell and Tube Heat Exchanger er en typisk og universel industriel varmeveksler. Dens kernestruktur består af en stor skal (skalside), der huser røret ... Se produkt →
| Reparation på plads når | Planlæg udskiftning hvornår |
|---|---|
|
|
Tilbagebetalingsberegningen er værd at gøre ordentligt. En utæt economizer, der tvinger anlægget til at omgå en del af varmeoverførselsfladen, hæver røggasudgangstemperaturen, og hver grad af tabt genvinding udmønter sig i yderligere brændstof pr. time. Multiplicer denne timebod med årlige driftstimer, tilføj omkostningerne ved de uplanlagte udfald, den nuværende enhed har forårsaget, og sammenlign totalen med den leverede pris for en erstatningsbank inklusive installation.
På mange kontinuerlige enheder løses regnestykket til fordel for udskiftning inden for to til tre år, og det er før der tages højde for risikoen for et tvungent udfald i en spidsbelastningsperiode. På enheder, der kører et par uger om året, kan en reparation på stedet med korrekt vandkemi forblive det rationelle valg i et årti.
En yderligere variabel fortjener at nævnes: omkostningerne ved en reparation af dårlig kvalitet. En svejsning, der består en hydrostatisk test, men efterlader en spændingskoncentration ved tåen, vil fejle igen, og den anden fejl koster normalt mere end den første, fordi den ankommer uden varsel og ofte under en produktionskampagne.
Udskift, når lækagefrekvensen stiger på tværs af flere banker, og vægtykkelsen er på kodeminimum; reparer kun, når mekanismen er kendt, og den resterende levetid dækker den næste udfaldscyklus.
En repareret kedel forbliver kun repareret, hvis de tre drivkræfter for lækagedannelse holdes inde i deres designkonvolut. Vandkemi styrer hastigheden af vægtab indefra, belastningscykling styrer ophobningen af træthedsskader ved led, og inspektionsintervaller afgør, om den næste lækage bliver fundet af en tekniker eller af en vagtoperatør midt om natten.
| Interval | Aktivitet | Optag | Lækagemekanisme rettet |
|---|---|---|---|
| Hvert skift | Kontroller tromlens niveaustabilitet, nedblæsningsdrift og eventuel synlig nedsivning | Log aflæsninger og observationer | Driftsudflugter, pakningsgræde |
| Dagligt | Fodervands pH, ledningsevne og opløst ilt test | Trenddiagram, ikke kun en værdi | Pitting på vandsiden og underaflejringskorrosion |
| Ugentligt | Kontrol af røggasudgangstemperatur og stakopacitet | Temperatur mod belastningsbasislinje | Tidlig rørlækage, begroning og bypass |
| Månedligt | Termisk billeddannelse af huse, flanger og mandehulsdøre, mens de er varme | Billeder arkiveret mod tidligere måneder | Samling og pakning lækker før fejl |
| Årlig afbrydelse | Ultralydstykkelseskortlægning af economizer- og luftforvarmerbanker | Gitterkortlagte aflæsninger | Vægfortynding fra korrosion og erosion |
| Årlig afbrydelse | Farvepenetrant eller magnetisk partikeltestning af rør-til-rørplade svejsninger | Fælles-for-fælles optegnelser | Træthedsrevner ved fastspændte led |
| Hvert 3. til 5. år | Inspektion af fuld trykdel, test af skærebordshårdhed, måling af ekspansionsfuger | Certificeret inspektionsrapport | Krybning, ekspansion overkørsel, hylsterskade |
To vaner gør disse intervaller effektive. Den første er at sammenligne aflæsninger mod en belastningskorrigeret baseline snarere end mod en fast alarmværdi, fordi de fleste lækager annoncerer sig selv som en lille trendændring længe før de krydser en tærskel. Den anden er at skrive vandkemikorrektionen i samme arbejdsordre som den mekaniske reparation, så rettelsen og årsagen lukkes ud sammen.
Load cycling fortjener særlig opmærksomhed. Hver opstart og nedlukning anvender en fuld termisk cyklus til rør-til-rørplade-samlingerne, samlingerne og ekspansionselementerne, og træthedsskader akkumuleres uanset hvor omhyggeligt reparationen blev udført. At reducere antallet af unødvendige cyklusser og holde rampehastigheder inde i producentens kurve koster ingenting og forlænger direkte intervallet mellem lækager.
Trend kemien og udgangsgastemperaturen ugentligt - en utæt kedel viser sig næsten altid som en trendændring uger før den viser sig som vand på gulvet.
Når først beslutningen går fra reparation til udskiftning, bliver indkøbsspørgsmålet praktisk: Hvem kan levere en trykdel, der passer til de eksisterende kanaler, opfylder de gældende krav til kedel og trykbeholder og kommer indenfor i udfaldsvinduet? Svaret er normalt en producent af originalt udstyr snarere end en generel fabrikationsbutik af tre grunde.
Den første er kvalifikation. En spildvarmekedelbank er en trykgrænsekomponent, og producenten har brug for de design- og fremstillingsgodkendelser, der gælder for din jurisdiktion. I Kina betyder det en klasse tre-trykbeholderproduktionslicens til husligt arbejde og ASME-stempling for eksporteret udstyr eller internationalt finansierede projekter. En generel stålfabrikant kan ikke lovligt levere den del, uanset hvor konkurrencedygtig tilbuddet ser ud.
Det andet er procesviden. Varmeoverførselsoverflader på gassiden svigter på bestemte måder i specifikke industrier, og en producent, der har leveret koksovne, sintrings- og iltblæste applikationer, vil allerede kende erosions- og begroningsmønstrene. Denne erfaring viser sig i rørafstanden, sodblæserens placering, ekspansionsfugens vandring og den kolde ende-temperaturmargin, som alle er usynlige på en generel arrangementstegning, men afgørende i drift.
Den tredje er leveringsomfang. En lækagereparation eller -udskiftning kræver normalt mere end et bundt: den har brug for kanalmodifikationer, strukturelle understøtninger, isolering, ildfaste detaljer, instrumenteringsboringer og idriftsættelsesstøtte. At arbejde med en enkelt leverandør, der designer, fremstiller, installerer og idriftsætter, fjerner grænsefladerisikoen mellem tre eller fire separate entreprenører.
Når du vurderer potentielle leverandører, skal du bede om bevis i stedet for påstande: skriftligt trykbeholder og kedelkvalifikationer, det interne produktionsudstyr, der bestemmer den opnåelige fælleskvalitet, og en referenceliste fra anlæg, der kører sammenlignelige gasforhold. En producent med sin egen loddeovn, finneviklingskapacitet og varmerørsproduktionslinje har direkte kontrol over de samlinger, der forårsager de fleste kolde ende-lækager, hvilket er en meningsfuld forskel fra en leverandør, der giver disse operationer i underentreprise.
For anlæg, der opererer internationalt, bør indkøbssamtalen også bekræfte dokumentationspraksis: materialecertifikater, svejseprocedurespecifikationer og kvalifikationsregistre, ikke-destruktive prøvningsrapporter, hydrostatiske testcertifikater og as-built tegninger. Disse dokumenter er, hvad en inspektør vil bede om, og deres fravær kan forsinke idriftsættelsen længe efter, at udstyret er ankommet til stedet.
Endelig bør prisen vurderes på en total-omkostningsbasis, der inkluderer den leverede varmegenvindingsydelse, det forventede interval mellem vedligeholdelsesindgreb og leverandørens responstid for reservedele. Et billigere bundt, der lukker den kolde ende med korrosionsprodukter inden for atten måneder, er slet ikke billigere.
Kilde trykdele fra en kvalificeret kedel- og trykbeholderproducent med egen fælles produktion — dokumentation og fugekvalitet kan ikke inspiceres i en underleverandørs arbejde efter levering.
På tværs af hundredvis af inspektions- og reparationsjob går de samme fem fejl igen. Hver enkelt er billig at undgå og dyr at gentage.
Hver af disse fejl har en kortsigtet logik bag sig - tidspres, budgetpres, et udfaldsvindue, der allerede er ved at skride. Problemet er, at omkostningerne ved fejlen lander på det næste vedligeholdelsesbudget, ofte under en produktionskampagne, hvor anlægget mindst har råd til et uplanlagt stop.
En simpel disciplin løser de fleste af dem: før enhver reparation lukkes ud, skal du registrere mekanismen, reparationsmetoden, den måling, der retfærdiggjorde det, og den operationelle ændring, der vil forhindre en gentagelse. Ti minutters dokumentation i slutningen af en reparation er den billigste pålidelighedsinvestering, der er tilgængelig for et anlæg.
Enhver lækagereparation bør lukkes med en registreret mekanisme og en tilsvarende driftsændring - ellers er den samme lækage blot planlagt til en senere dato.
To sider, der er værd at holde åbne, mens en beslutning om reparation eller udskiftning forberedes:
Begge sider antager det samme udgangspunkt som denne artikel: forstå mekanismen, og vælg derefter udstyret.
Gode sourcing-beslutninger starter med en klar fejlmekanisme - tag gasanalysen, tykkelseskortet og lækagehistorikken med til den første leverandørsamtale.
Reparation af en utæt kedel er en beslutningssekvens, ikke en enkelt opgave. Identificer placeringen, bekræft mekanismen, vælg en reparation, der fjerner årsagen, og noter den driftsændring, der forhindrer den i at vende tilbage. Når tykkelsesdataene og lækagefrekvensen siger, at enheden er færdig, skal du behandle udskiftningen som et ingeniørprojekt med en procesposition, en støvbelastning og et surt dugpunkt, og specificer udstyret mod disse tal i stedet for en katalogside.
Anlæg, der følger den sekvens, ser typisk færre utætheder, kortere udfald og et længere interval mellem større indgreb. Planter, der jager vandet i stedet for mekanismen, ser den samme lækage igen, normalt kort efter næste genstart, og normalt på det mindst passende tidspunkt af produktionsåret. Forskellen mellem de to er ikke budget; det er den rækkefølge, spørgsmålene bliver stillet.
Spørg om mekanismen før metoden og om designet før prisen - alene denne ordre forhindrer de fleste gentagne kedellækager.
Vi hjælper dig med at bevæge dig mod succes.

Maqiao North højteknologiske industrielle agglomerationszone, Jingjiang City, Taizhou City, Jiangsu-provinsen

+86-18752676699 / +86-13961025664